技术参数:
电压:220V/50HZ 研磨范围:316:∅3-∅16,420:∅3-∅20 先端角:0°-5°
转速:5000RPM 钻石砂轮:SDC(∅3-∅20)1片SDC(∅6-∅20)1片(CBN可选)
包装尺寸:430*230*300mm 净重/毛重:14/17kg
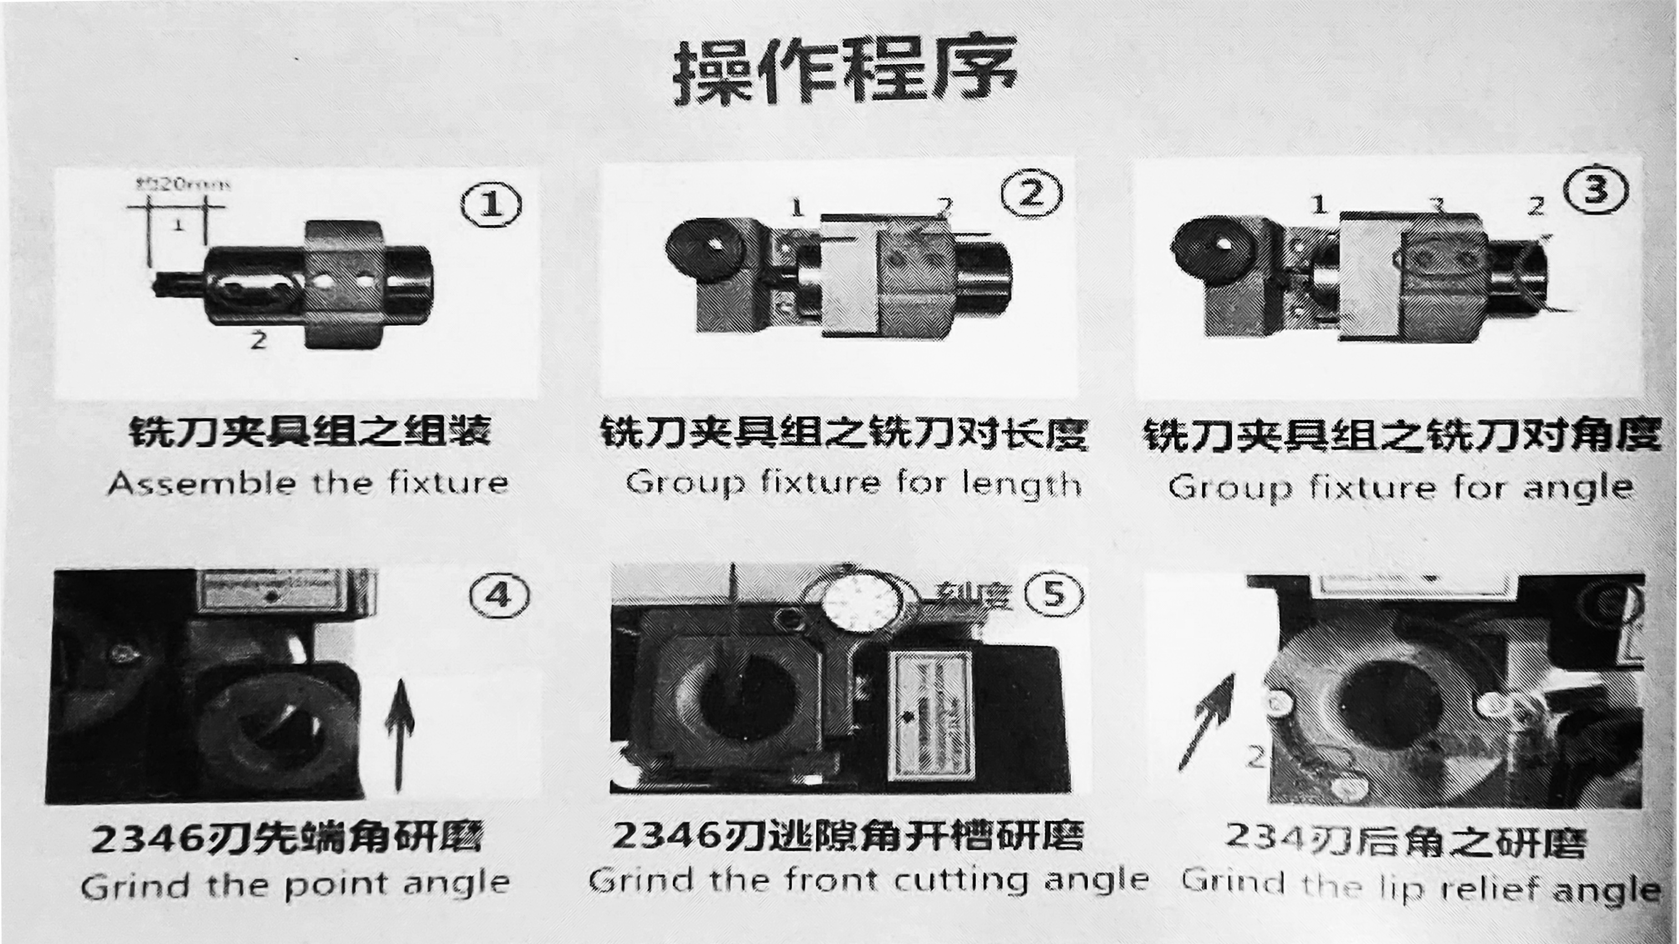
操作程序:
①铣刀夹具组之组装:
请依照图片1、2步骤来组装铣刀夹具组。
首先确定铣刀刀柄直径,再选择适当的筒夹,确定铣刀刀刃数,选择对应等分圈,
2刃4刃选择4等分圈,3刃6刃选择6等分圈。
1将铣刀插入筒夹内,刀尖端面离筒夹约10-20mm。
2将筒夹上的机米螺丝锁紧,等分圈套在筒夹上,暂不锁紧。
②铣刀夹具组之铣刀对长度
1将筒夹推到底。2将等分圈推到底。
③铣刀央具组之铣刀对角度:
1调节工字型块上下,旋转筒夹,使铣刀侧刃卡到工字型块上。
2选转等分圈,使等分圈卡到凸台上。
3锁紧等分圈上的机米螺丝。
④2、3、4、6刃先之端角研磨:
将对好刀的夹具顺着卡位往里推,研磨至无声音,再换一角度,依次研磨至完成(注意:因2刃和4刃,3刃和6刃研磨是同一夹具组,研磨时勿将2刃3刃无对应刃位处研磨。)
⑤2、3、4、6刃逃隙角开槽之研磨:
将对好刀的夹具组顺着卡位往下推,研磨至无声音,再换一角度,依次研磨至完成(注意:因2刃和4刃,3刃和6刃研磨是同一夹具组,研磨时勿将2刃3刃无对应刃位处研磨。)如需研磨连刃,2刃铣刀将刻度旋转到底。4刃铣刀先将刻度旋转到底,研磨其中两对称刃,将刻度后退3-5小格,研磨另外两对称刀。
⑥2、3、4刃后角之研磨:
4刃后角之研磨
将对好刀的夹具顺着卡位往里推,旋转研磨至无声音,再换一角度,依次研磨至完成。如需调节后角研磨大小,旋转上面M4机米螺丝进行调节
2刃后角之研磨
将1处的螺丝取下,将对好刀的夹具顺着卡位往里推,旋转研磨至无声音,再换一角度,依次研磨至完成。如需调节后角研磨大小,旋转上面M4机米螺丝进行调节。(注意:因2刃和4刃是同一夹具组,研磨时勿将2刃无对应刃位处研磨。)
3刃后角之研磨
将1处的螺丝锁到2处,无须锁紧,将对好刀的夹具顺着卡位往里推,旋转研磨至无声音,再换一角度,依次研磨至完成。如需调节后角研磨大小,旋转上面M4机米螺丝进行调节。(注意:因3刃和6刃是同一夹具组,研磨时勿将3刃无对应刃位处研磨。)
操作视频如下:
链接: https://pan.baidu.com/s/1jjfuGBs-wqOeeNLCHgYvgg?pwd=6666